أخبار

عملية تصنيع الترباس

2026-06-16

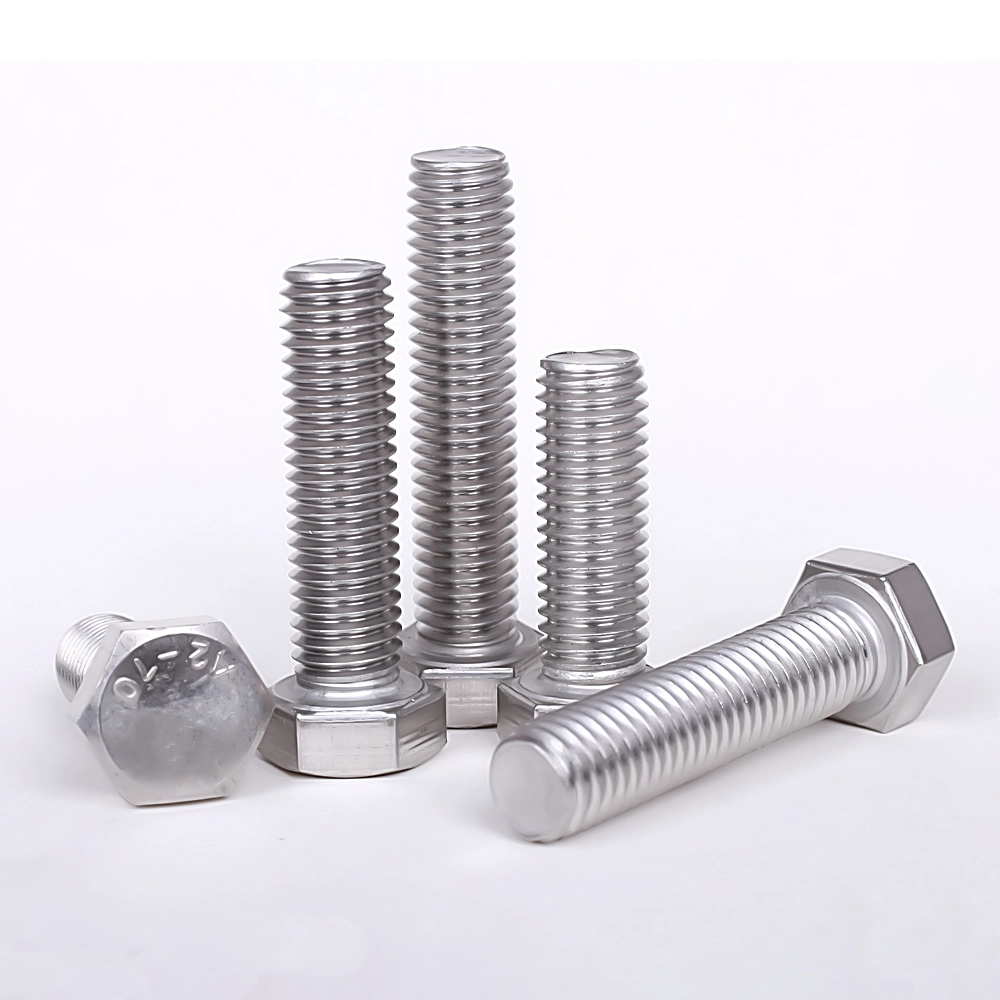
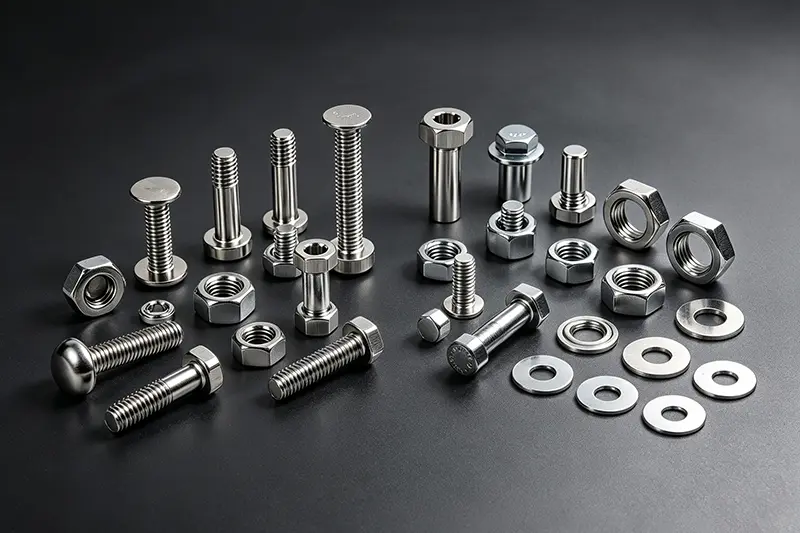
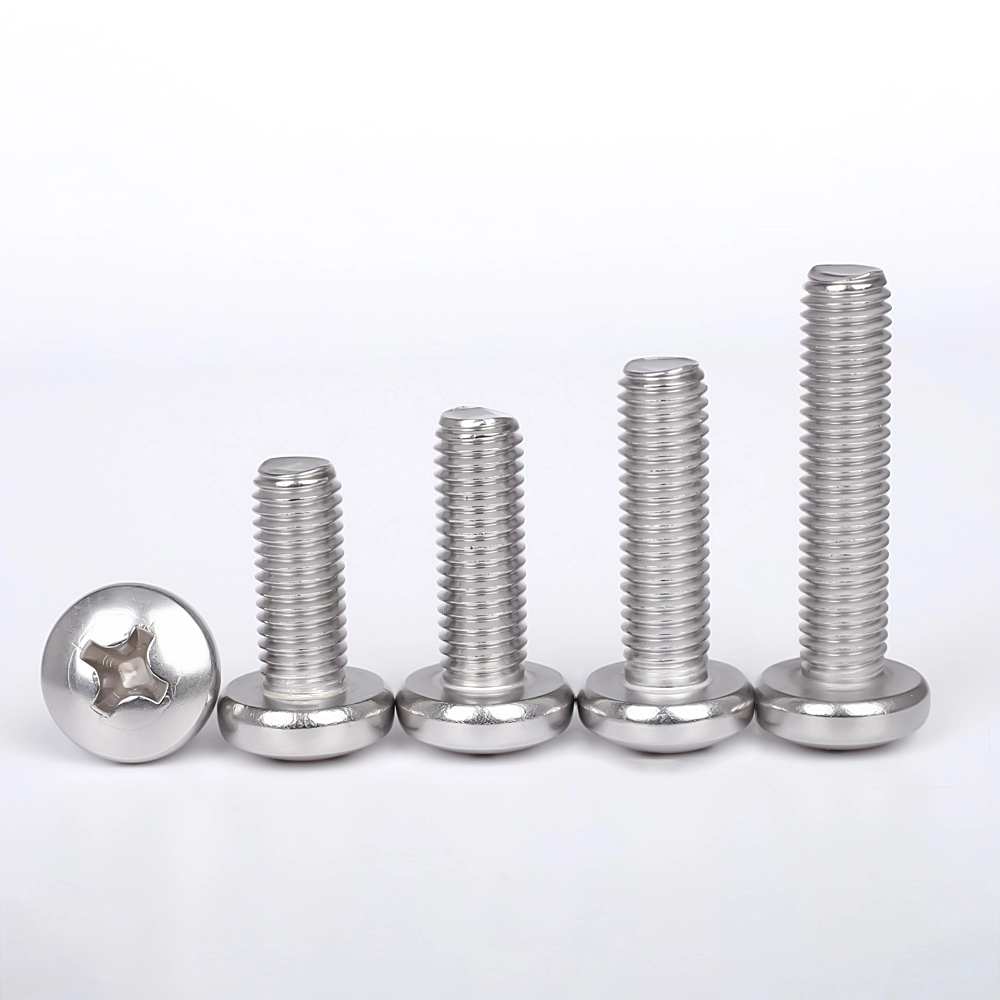
البراغييتم تصنيفها إلى مسامير فولاذية كربونية عادية، ومسامير عالية القوة (الدرجات 8.8، 10.9، و12.9)، ومسامير من الفولاذ المقاوم للصدأ. في حين أن عمليات التصنيع الأساسية متشابهة إلى حد كبير، فإن البراغي عالية القوة تتطلب خطوة إضافية للمعالجة الحرارية، في حين تخضع مسامير الفولاذ المقاوم للصدأ للتخليل والتخميل. 

I. فحص المواد الخام الواردة

المواد الخام: قضبان الأسلاك (الفولاذ الملفوف)؛ تشمل درجات المواد Q235، 45#، 40Cr، 35CrMo، والفولاذ المقاوم للصدأ 304/316.

الفحص البصري: التحقق من وجود شقوق أو صدأ أو تصفيح السطح.

الاختبارات الفيزيائية والكيميائية: التحليل الطيفي للمواد وقوة الشد والصلابة.

التحقق من الأبعاد: تأكد من أن قطر السلك يلبي مواصفات الترباس الفارغة.


ثانيا. سحب الأسلاك (السحب البارد)

قطر قضيب السلك الأولي كبير جدًا ويجب سحبه إلى القطر الفارغ القياسي.

التخليل: الغمر بحمض الهيدروكلوريك لإزالة القشور السطحية والصدأ.

التحييد والشطف بالماء والفوسفات: تكوين طبقة فوسفات تشحيم على السطح.

التصبن: تطبيق مسحوق التشحيم لتقليل تآكل القوالب ذات الرأس البارد.

الرسم البارد: تمريرات رسم متعددة لتقليل قطر السلك إلى حجم المعالجة المستهدف.

اللف: يتم لف السلك في ملفات، ويكون جاهزًا للتوجيه البارد.


ثالثا. العنوان البارد (العملية الأساسية: تشكيل رأس الترباس والساق الفارغة في عملية واحدة)

يستخدم آلة متعددة المحطات للتوجيه البارد. يحدث التشكيل عن طريق البثق في درجة حرارة الغرفة (بدون تسخين).

التغذية والقطع: يتم قطع مخزون الأسلاك إلى الطول الإجمالي المطلوب للمسمار.

اللكمة الأولى (الرأس المسبق): البثق الأولي لتشكيل شكل الرأس.

اللكمة الثانية (رأس النهاية): تشكل الرأس السداسي، أو الرأس المستدير، أو رأس المقلاة؛ في الوقت نفسه يقلل قطر الساق ويشكل الشطب.

الطرد: ينتج مسمارًا أملس الساق فارغًا (غير ملولب).

التحكم في العيوب: التحقق من تشقق الرأس، والرؤوس المنحرفة عن المركز، وأطوال السيقان غير المتناسقة، والنتوءات.


رابعا. لف الخيط (معالجة الخيط)

تتميز بدحرجة الخيط (للمسامير عالية الدقة وعالية القوة) مقابل لف الخيط المسطح (للمسامير القياسية).

التحميل الفارغ وتحديد المواقع والتثبيت.

يدور قالبان من قوالب لف الخيط مقابل بعضهما البعض لقذف الخيوط الخارجية القياسية على الساق.

فحص مقياس الخيط (Go/No-Go): يضمن دقة ملاءمة الخيط.

Deburring: إزالة النتوءات من حواف الخيط.


V. المعالجة الحرارية (مطلوبة فقط للقوة العاليةالبراغي، الصف 4.8 وما فوق؛ اختياري لمسامير الدرجة 4.8 القياسية)

الغرض: تعزيز القوة والصلابة والمتانة، وتحقيق... 8.8/10.9/12.9 درجات القوة

1. التبريد

يتم تسخينه في فرن ذو حزام شبكي إلى 800-900 درجة مئوية، يليه تبريد الزيت السريع لزيادة الصلابة.

2. هدأ

يُعاد تسخينه ويُحفظ في درجة حرارة متوسطة لتخفيف ضغوط التبريد الداخلية ومنع الكسر الهش.

3. التبريد والتفريغ

فحص ما بعد المعالجة الحرارية للصلابة والبنية المجهرية؛ يتم إعادة صياغة الأجزاء غير المطابقة.


سادسا. المعالجة السطحية (الحماية من التآكل/الصدأ؛ عملية مختارة بناءً على المتطلبات)

1. الجلفنة الكهربائية (البراغي القياسية)

إزالة الشحوم ← التخليل ← التنشيط ← طلاء الزنك ← التخميل (أزرق-أبيض، قزحي الألوان، أسود) ← الختم

المزايا: تكلفة منخفضة؛ العيوب: عرضة للتقصف الهيدروجيني عند درجات الحرارة المرتفعة؛ يُحظر الجلفنة الكهربائية للمسامير عالية القوة 10.9/12.9.

2. الجلفنة بالغمس الساخن (صناعة الطاقة والمسامير الخارجية شديدة التحمل)

التخليل والصهر ← غمس الزنك بدرجة حرارة عالية؛ طلاء سميك، مقاومة ممتازة للتآكل؛ المواضيع تتطلب التنظيف بعد العملية.

3. Dacromet / Geomet (للمسامير عالية القوة)

لا تقصف الهيدروجين. مقاومة فائقة للصدأ مقارنة بالجلفنة؛ مقاومة لرذاذ الملح؛ الاختيار السائد للطاقة الجديدة ومكونات السيارات عالية القوة.

4. السواد / الصبغة الزرقاء (البراغي الداخلية منخفضة التكلفة)

الأكسدة القلوية. الحماية من الصدأ على المدى القصير فقط؛ لا طبقة طلاء.

5. الفولاذ المقاوم للصدأ محدد: التخليل والتخميل

يزيل مقياس/أكاسيد المعالجة؛ يعزز مقاومة الصدأ للفولاذ المقاوم للصدأ.


سابعا. التفتيش الكامل والفرز

الفحص البصري (100%): الشقوق، الخدوش، نتوءات، تقشير الطلاء.

فحص الأبعاد: الطول الإجمالي، العرض السداسي عبر المسطحات، السمك، القطر الخارجي للخيط.

الفحوصات الميكانيكية الموضعية: قوة الشد، قوة الخضوع، الصلابة، اختبار عزم الدوران.

آلة الفرز البصري: الفرز التلقائي لإزالة الأجزاء المعيبة.

ثامنا. الخبز المخفف بالهيدروجين (إلزامي للبراغي المجلفنة عالية القوة)

يُخبز عند درجة حرارة 200-230 درجة مئوية لمدة 2-4 ساعات خلال 24 ساعة من الطلاء للتخلص من التقصف الهيدروجيني ومنع الكسر الناجم عن الإجهاد.


تاسعا. التعبئة والتغليف والتخزين

معبأة حسب المواصفات والصف؛ المسمى (المواصفات، القوة، المادة، رقم الدفعة). التعبئة والتغليف المقاوم للرطوبة. التخزين والشحن.


التالي :
-
أخبار ذات صلة
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية